
Teški hidraulični stroj za šišanje: kapaciteti, vrste i vodič za kupnju
Odabir opreme · Izrada ploča
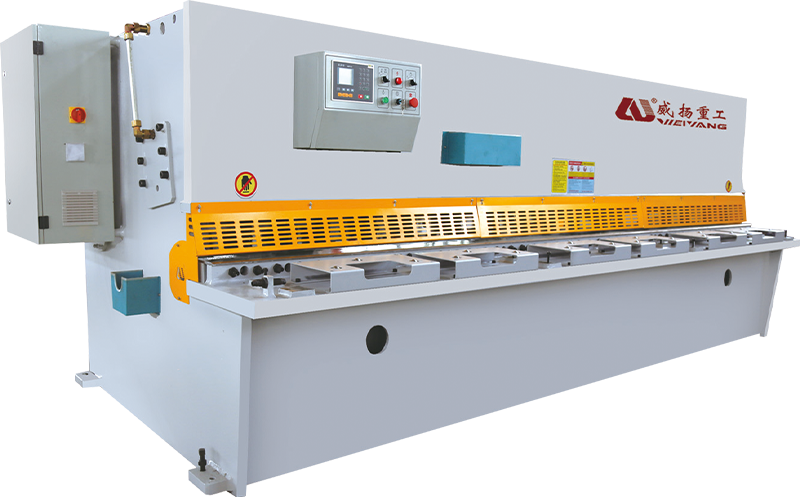
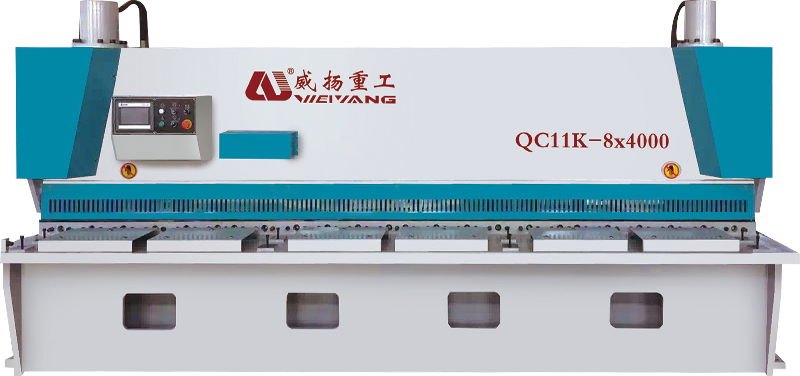
Hidraulične škare za teške uvjete rada: Napravljene za debele ploče
Podaci o tonaži govore vam manje od krutosti okvira, geometrije nagiba i kontrole razmaka između noževa. Evo što zapravo razlikuje lagane škare od stroja koji možete koristiti desetljećima.
Radionica koja preuzme ugovor za lim od mekog čelika od 16 mm to brzo nauči. Škare s okretnom gredom koje su rukovale limom od 6 mm počinju klepetati, rezni rub se prevrće, a oštrica se skreće taman toliko da svaku ploču učini blago trapezoidnom. Stroj nije pokvaren; radi posao za koji njegova arhitektura nikada nije bila dizajnirana. Teški hidraulični stroj za škare izrađen je upravo za ovu vrstu posla — debljine ploča od otprilike 10 mm do 25 mm i više — a odluka o kupnji trebala bi započeti s materijalom koji svakodnevno režete, a ne s cjenikom.
Što zapravo čini stroj za šišanje "teškim"
Fraza se brzo veže za lake strojeve, pa je bolje gledati na inženjerstvo, a ne na naljepnicu. Četiri elementa odvajaju prave škare za ploče od samouvjerenog stroja za lim.
Struktura okvira. Rezanje debele ploče gura velike bočne sile u donju oštricu, krevet i bočne okvire. Škare za teške uvjete rada koriste prednapregnute, potpuno zavarene čelične okvire strojno obrađene u jednoj postavci, tako da oslonac oštrice ostaje paralelan tijekom godina rada. Težina okvira nije tačan broj; to je razlika između stalne linije reza i okvira koji se savija u plitki luk.
Kretanje oštrice i nagib. Gornja oštrica je nagnuta tako da se samo kratki segment zahvaća odjednom. Lakši strojevi drže nagnuti kut fiksnim; modeli za teške uvjete rada omogućuju vam podešavanje. Veći nagib smanjuje silu rezanja na debeloj ploči, dok niži nagib održava tanke rubove ploča ravnopravnima - jedna od najmanje raspravljanih i najkorisnijih kontrola na modernim škarama.
Hidraulički držači. Ploča iznad 10 mm dovoljno je kruta da se podigne tijekom hoda, a kada se podigne, rez luta. Više hidrauličkih steznih cilindara pritišće rad na stol kroz cijeli ciklus, a njihova sila stezanja jednako je odlučujuća kao i tonaža glavnog cilindra.
Kontrola razmaka oštrice. Razmak između gornje i donje oštrice određuje veličinu srha i ravnost ruba. Strojevi za teške uvjete rada nude precizan, podesiv razmak umjesto oslanjanja na podloške i nagađanja - obično 5 do 10 posto debljine materijala. Hidraulički krug koji sve to pokreće također zaslužuje veliku pozornost; način na koji se tlak povećava, sinkronizira cilindre i oporavlja između hodova definira kako se stroj osjeća u užurbanoj smjeni. The tehničke karakteristike hidrauličkog sustava u CNC škarama objasniti ovo detaljnije.
Škare za teške uvjete rada dobivaju svoje ime u drugoj polovici smjene, kada se okvir zagrije, ulje dosegne radnu temperaturu, a oštrica još uvijek dodiruje ploču pod istim kutom kao i na prvom jutarnjem rezu.
Giljotina ili pokretna greda: dvije arhitekture za različite poslove
Većina hidrauličnih škara za teške uvjete rada spada u jedan od dva tabora. Hidraulička giljotina - koja se često naziva i škara za vrata - pokreće oštricu prema dolje ravnom okomitom putanjom. Škare s okretnom gredom postavljaju gornju oštricu na zakretne krakove, tako da ona prati blagi luk tijekom zamaha. Nijedna vrsta nije univerzalno bolja; odluka ovisi o rasponu debljina koji dominira u vašoj trgovini.
Budući da oštrica giljotine ostaje okomita na stol, proizvodi čišće, predvidljivije rezove na debelom materijalu, a geometrija ostaje pod stalnim teškim udarcima. Ovo je arhitektura specificirana za ploče od 13 do 25 mm, konstrukcijske čelične radove i sve operacije gdje je kvaliteta ruba važnija od brzine ciklusa. Stroj je teži, fizički veći i skuplji za ugradnju — ali ta težina radi za vas pri svakom rezu.
Nasuprot tome, škare s okretnom gredom imaju manje pokretnih dijelova i mnogo manji otisak. Brže kruže na tankim i srednjim limovima, što ih čini prirodnim za proizvodne pogone koji režu do otprilike 10 ili 12 mm. Putanja oštrice je luk, a ne prava okomita linija, tako da je geometrija ruba na vrlo debeloj ploči nešto manje popustljiva. Ako vaš raspon debljine rijetko prelazi 12 mm, dobro izrađene škare za okretnu gredu za teške uvjete rada mogu biti sve što vam treba.
| Razmatranje | Giljotina (striženje vrata) | Smicanje zakretne grede |
|---|---|---|
| Put oštrice | Ravno okomito kretanje | Zakretni luk |
| Tipični raspon za teške uvjete rada | 13–25 mm i više | 4–13 mm |
| Kvaliteta rubova na debeloj ploči | Odličan, stabilan | Dobar do oko 10-12 mm |
| Okvir i otisak | Teži, veći | Kompaktan, lakši |
| Najprikladniji za | Konstrukcijski čelik, izrada ploča | Limovi, laka i srednja proizvodnja |
| Hidraulička složenost | Više cilindara, dublji krevet | Jednostavniji sklop |
Specifikacije koje odlučuju hoće li stroj trajati
Stroj koji se reklamira kao "20 mm × 2500 mm" još uvijek može otkazati u kontinuiranom radu, jer natpisna pločica opisuje idealan rez, a ne marginu iza njega. Kada uspoređujete snažne hidraulične škare, provjerite sljedeće brojeve i mehanizme.
- Debljina i duljina rezanja. Uskladite ocjenu s vašim najčešćim materijalom, a ne s povremenim debelim pločama. Stroj od 16 × 2500 služi radnji koja živi na ploči od 10–16 mm daleko bolje od prevelikog 25 × 3000 koji uglavnom radi na 10 mm.
- Raspon kuta nagiba. Varijabilni nagib, obično oko 0,5° do 2,5°, omogućuje vam spuštanje nagiba za tanke listove i podizanje za teške ploče — to znatno proširuje korisni raspon stroja.
- Podešavanje razmaka oštrice. Nezavisne, mikro podesive postavke s jasnim očitanjima znače brže promjene i dosljednu kontrolu brušenja od serije do serije.
- Broj udaraca u minuti. Strojevi za teške uvjete rada obično rade 8 do 20 udaraca u minuti. Stvarna propusnost više ovisi o duljini rezanja i debljini ploče nego o glavnom broju.
- Snaga motora i hidraulički tlak. Provjerite snagu motora i radni tlak sustava te potvrdite da je hladnjak ulja dimenzioniran za kontinuirani, a ne povremeni rad.
- Stražnji raspon mjerača. Programabilni stražnji mjerač s preciznošću ponavljanja od oko ±0,5 mm pretvara ručne škare u proizvodnu stanicu za rezanje.
- Materijal oštrice i rubovi. Kvalitetne oštrice s četiri korisna rezna ruba smanjuju troškove alata i daju predvidljiv vijek trajanja.
Pazite na razliku između navedenog i kontinuiranog kapaciteta. Škare dimenzionirane za meki čelik od 25 mm neće izdržati uske tolerancije na ploči od 20 mm ako rade u osmosatnoj smjeni bez pauze. Zatražite težinu okvira, kapacitet hlađenja ulja i preporučeni radni ciklus prije nego što potpišete.
Realan test prihvaćanja: izrežite meki čelik debljine 20 mm po cijeloj dužini kreveta, izmjerite ravnost ruba i visinu srha, ponovite najmanje pedeset puta i pratite temperaturu hidrauličkog ulja tijekom rada. Stabilna geometrija u drugoj polovici testa dokazuje više od bilo koje krivulje iz brošure.
Gdje snažne hidraulične škare zarađuju
Jednom kada stroj bude mogao rukovati materijalom, pravo je pitanje što on radi za cjelokupnu proizvodnu liniju. U proizvodnji strojeva, teške škare režu okvirne ploče, temeljne ploče i strukturne komponente u šaržnim količinama - uzorak koji se opetovano pojavljuje u studija slučaja industrije strojeva . Servisni centri za čelik koriste isti stroj za obradu limova u proizvode koji se mogu prodati, dok metalurške tvornice postavljaju škare izravno u linije za pripremu limova.
Proizvođači zrakoplova izrezuju strukturne dijelove od aluminija i legura visoke čvrstoće, gdje dosljedna kvaliteta rubova smanjuje vrijeme obrade nizvodno. Čak i namještaj od nehrđajućeg čelika, električna kućišta i arhitektonski metalni radovi ovise o pravokutnom rubu prije savijanja i zavarivanja. U svakoj od ovih postavki, škare za teške uvjete rada obično su najbrži način da se ploča pretvori u precizan proizvod — pod uvjetom da su oštrica, držači i nagibni kut postavljeni za taj specifični materijal.
Dobro izvođenje škara za teške uvjete rada: razmak, nagib i održavanje
Kupnja pravog stroja samo je prvi korak; dnevne postavke odlučuju koliko dobro dijelovi izgledaju. Za meki čelik, razmak oštrice trebao bi početi od oko 5 do 10 posto debljine ploče — otprilike 0,8 mm na ploči od 10 mm — zatim se fino podešava prema smjeru oštrice i stanju ruba. Držite kut nagiba što je moguće nižim dok i dalje režete čisto: veliki nagib smanjuje silu rezanja, ali također više izobličuje tanke rubove ploča.
Praktično pravilo razmaka oštrice. Počnite čvrsto i lagano otvorite razmak dok ne bude ujednačen uzduž reza. Konzistentan brus po cijeloj dužini bolji je dnevni pokazatelj od mikrometarskog očitanja na hladnom stroju.
Kvaliteta hidrauličkog ulja zaslužuje stalnu pozornost. Teško smicanje tjera svoj krug na temperaturu tijekom duge smjene; pregrijano ulje gubi viskoznost, rezovi postaju neravni i brtve brže stare. Provjerite razinu ulja, filtraciju i radnu temperaturu prema fiksnom rasporedu, a ne kada se pojavi problem.
Sigurnost je dio plana proizvodnje. Ovi strojevi pohranjuju veliku količinu energije u hidraulični akumulator. Prednji i stražnji štitnici, rad s dvije ruke i međusobno povezane kontrole trebaju biti standard, a održavanje noža ili okvira mora uvijek započeti s zaključanom hidraulikom i osloncem na nož.
Odabir hidrauličkog stroja za škare za teške uvjete rada svodi se na usklađivanje arhitekture s debljinom ploče koju stvarno obrađujete. Čvrstoća okvira, promjenjivi nagib, hidraulička sila držanja i kontrola razmaka između oštrica važni su mnogo više od privlačne pločice s nazivom. Započnite s najdebljim običnim materijalom, pokrenite test prihvatljivosti na njemu i obratite pozornost na to kako se stroj ponaša nakon sat vremena neprekidnog rezanja. Učinite to i škare će tiho postati jedan od najpouzdanijih strojeva na podu.
Povezani proizvod
-
 +86-13813747229
-
 [email protected]
-
 Avenija Haifang br. 22, grad Chengdong, grad Hai'an, provincija Jiangsu, Kina.
Autorska prava © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Sva prava pridržana.
