
Automatske hidraulične škare: vrste, specifikacije i vodič za odabir
Ta je promjena najvažnija tamo gdje je šišanje na čelu proizvodne linije - u proizvodnji strojeva, metalurškim radovima, zrakoplovnim radionicama limenih proizvoda i odjelima za oblikovanje lake industrije. Praktično pitanje za većinu kupaca nije pomaže li automatizacija; to je koji izgled stroja, skup specifikacija i kontrolni paket odgovara materijalu koji stvarno režu.
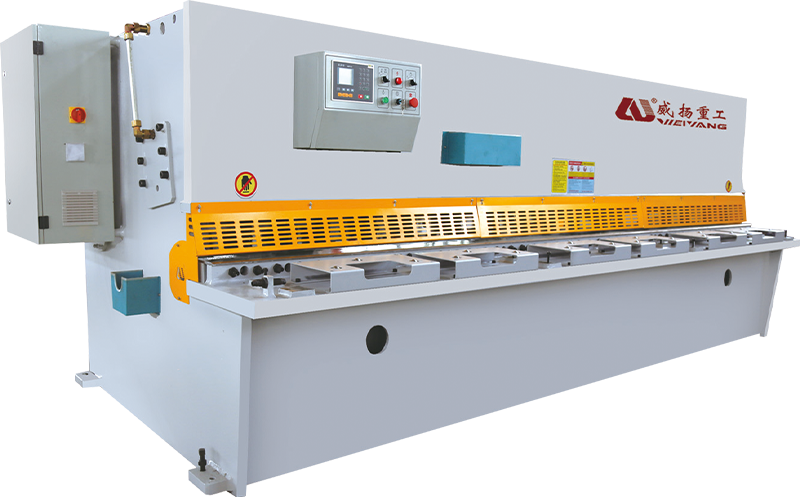
Kako automatske hidraulične škare zapravo rade
Princip rada je jednostavan. Hidraulički cilindri pokreću gornju gredu prema dolje, a oštrica postavljena na tu gredu prelazi preko fiksne donje oštrice, stvarajući čisto odvajanje duž linije rezanja. Sila rezanja dolazi iz tlaka ulja, a ne iz momenta zamašnjaka, zbog čega se hidrauličnim škarama može upravljati čak i blizu dna hoda.
Automatski dio se odnosi na kontrolu. CNC kontroler postavlja stražnji mjerač, pomiče gredu i prilagođava razmak oštrice i kut nagiba iz pohranjenog programa. Na ručnim škarama, svaki od njih je zaseban zadatak postavljanja. Na automatskom stroju operater odabire program i stroj se sam priprema. Hidraulički sustav zaslužuje isto toliko pažnje kao i oštrica, jer tehničko ponašanje hidrauličkog sustava u CNC škarama izravno utječe na brzinu ciklusa, kvalitetu rezanja i dugoročnu pouzdanost.
Giljotina ili pokretna greda: Prvo odaberite izgled
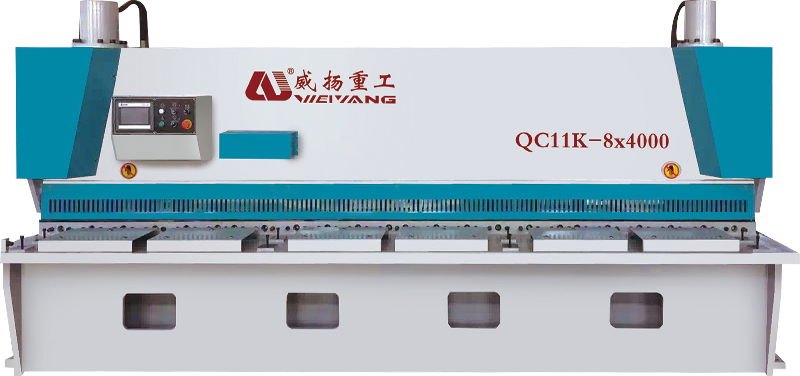
Automatske hidrauličke škare izgrađene su oko dva glavna mehanička rasporeda i nisu međusobno zamjenjive. Svaki izgled odgovara različitom profilu proizvodnje.
- Škare za giljotinu (vrata). pomaknite gornju oštricu ravno prema dolje, paralelno s donjom oštricom. Kruti okvir otporan je na savijanje, putanja oštrice ostaje okomita, a stroj ima bolju točnost rubova na teškim pločama. Odaberite ovaj raspored kada vaš tipični materijal prelazi 10 mm ili kada su kvadratni, ravno izrezani rubovi težak zahtjev.
- Škare za okretnu gredu okrenite gornju oštricu oko stožera, što smanjuje potrebnu silu rezanja i pojednostavljuje okvir. Lakši su i kompaktniji i vrlo dobro rade od mekog čelika od 0,5 mm do otprilike 8–10 mm — najčešći raspon šišanja u općoj proizvodnji.
Korisno pravilo: ako je većina vašeg posla manja od 8 mm, stroj s pokretnom gredom obično nudi najbolju ravnotežu cijene, brzine i otiska u radionici. Ako redovito režete 10 mm i više, čvršći dizajn vrata opravdava veći kapitalni trošak.
Šest specifikacija koje odlučuju o performansama stroja
Brošura navodi mnogo brojeva. Šest od njih vam govori odgovaraju li škare poslu koji stvarno režete.
| Specifikacija | Tipični raspon | Utjecaj proizvodnje |
|---|---|---|
| Maksimalna debljina rezanja | 4–25 mm (meki čelik) | Određuje veličinu okvira, snagu pumpe i raspon razmaka noževa |
| Duljina rezanja | 2.500–6.000 mm | Definira najveći list koji možete obraditi u jednom prolazu |
| Hod stražnjeg mjerača i točnost | 500–800 mm; ±0,05–0,1 mm | Kontrolira ponovljivost dimenzija u serijama |
| Nagibni kut | 0,5°–2,5° | Niži nagib smanjuje izobličenje dijela; veći nagib reže deblju ploču |
| Podešavanje razmaka oštrice | CNC-automatski (oko 5-10% debljine ploče) | Poboljšava kvalitetu rubova i produljuje životni vijek oštrice |
| Brzina rezanja | 6–18 udaraca u minuti | Postavlja tempo serija reznih linija |
Odnosi su važniji od brojeva. Debljina rezanja utječe na troškove okvira i hidraulike. Nagibni kut i razmak oštrice dvije su postavke koje prosječan rez pretvaraju u čist. Točnost stražnjeg mjernog uređaja odlučuje hoće li se gotovi dijelovi odvojiti tijekom duge serije. Stroj koji daje dobre rezultate na ova tri para — snaga, geometrija, pozicioniranje — je onaj koji će i dalje biti na parketu za petnaest godina.
Što iskusni kupci provjeravaju prije potpisivanja
Stroj može izgledati uvjerljivo u izložbenom prostoru i još uvijek razočarati nakon šest tjedana rada u dvije smjene. Iskusni kupci gledaju pored boje i provjeravaju četiri područja.
- Čvrstoća okvira. Okvir se savija dok oštrica primjenjuje silu preko duljine rezanja. Zavareni okvir s debelim bočnim pločama i pravilnim smanjenjem naprezanja održava otklon dovoljno niskim da oštrica ostane paralelna s krevetom. Lagan okvir pokazuje se kao loša paralelnost i prerano trošenje oštrice.
- Hidrauličke komponente i hlađenje. Pumpa, ventili i brtve cilindra definiraju snagu stroja. Za kontinuirani rad, hlađenje hidrauličkim uljem nije izborno; vruće ulje mijenja ponašanje rezanja i ubrzava trošenje brtve.
- CNC kontroler i programiranje. Upravljačka jedinica treba pohraniti programe materijala i omogućiti njihovo jednostavno pozivanje. Praktični test: može li operater postaviti novu seriju bez otvaranja priručnika?
- Materijal oštrice i mehanizam razmaka oštrice. Kvaliteta čelika za oštrice očituje se u intervalima brušenja. CNC podešavanje razmaka oštrice održava zazor na ispravnom postotku debljine ploče, što je najizravniji utjecaj na formiranje srha i kvalitetu rubova.
Pozicioniranje, podešavanje i potvrda su trajale minute između rezova. Na automatskim hidrauličkim škarama potrebne su sekunde — i tu zapravo dolazi povećanje produktivnosti.
Sigurnost i podrška upotpunjuju popis. Zaštita u skladu s CE, svjetlosne zavjese, sustav za zaustavljanje u nuždi i puštanje u rad od strane obučenih tehničara nisu dodaci. Stroj za škare stvara dovoljno sile za rezanje debelog čelika za manje od jedne sekunde; zaslužuje jednako poštovanje na dan postavljanja kao i na proizvodnom pogonu.
Gdje se automatsko šišanje najbrže vraća
Povrat je najbrži u trgovinama koje režu iste obitelji materijala u ponovljenim serijama. u izrada strojeva , na primjer, škare uvode sirove proizvode u stanice za savijanje, zavarivanje i završnu obradu; kada je praznina pogrešna, svaka nizvodna stanica plaća grešku. Automatsko pozicioniranje uklanja najčešći izvor te pogreške — ručno postavljanje između serija.
Ista logika vrijedi u metalurškim pogonima i odjelima za limove u zrakoplovstvu, gdje su kvaliteta rubova i dosljednost dimenzija izričiti zahtjevi. U lakoj industriji - police, ploče, kućišta - korist se pokazuje kao učinak po smjeni.
Ako automatsko pozicioniranje štedi 15 do 20 sekundi po rezu, linija za rezanje 200 praznina dnevno vraća više od jednog sata vremena operatera. U dvije smjene, to je dodatni kapacitet svaki dan.
Pojavljuju se i materijalne uštede. Ispravno postavljen razmak oštrice za debljinu materijala daje rub bez srha, što znači manje prolaza brušenja, manje otpadnih dijelova i oštricu koja duže ostaje oštra. Ove uštede su manje od ušteda rada, ali se nakupljaju pri svakom rezu koji stroj napravi.
Održavanje točnosti automatskih škara na duge staze
Automatske hidrauličke škare nisu stroj koji ne zahtijeva održavanje; to je stroj čije je održavanje lakše rasporediti. Tri navike štite investiciju.
- Provjerite razmak oštrice kad god mijenjate debljinu materijala. Točan razmak je otprilike 5 do 10 posto debljine ploče; preveliki razmak stvara valjani rub i teške neravnine.
- Održavajte hidrauličko ulje na odgovarajućoj razini, temperaturi i čistoći. Onečišćeno ulje je najčešći uzrok sporog kretanja grede i nedosljedne sile rezanja.
- Kalibrirajte stražnji mjerač u redovitim intervalima. Čak i mali pomak pretvara specifikaciju od ±0,1 mm u generator prerade.
Oštrica se trga umjesto da reže, rub se kotrlja i razina buke raste. Ako se ne ispravi, oštrica razvija mikro-krhotine i mehanizam za razmak se neravnomjerno troši.
I jedno se pravilo ne mijenja: držite ruke podalje od zone rezanja. Operater nije dio strojnog ciklusa — to je cijela poanta automatizacije.
Čak i male hidraulične škare proizvode desetke tona sile rezanja. Svjetlosne zavjese, dvoručne kontrole i mehanički štitnici postavljeni su iz jednog razloga: oni su jedine stvari brže od snopa.
Donesite odluku koja odgovara vašem podu
Automatske hidraulične škare zaslužuju svoje mjesto kada su propusnost, ponovljivost i neovisnost operatera važniji od najmanje moguće nabavne cijene. Započnite s rasporedom — okretna greda za srednji lim, šišanje vrata za težu ploču. Provjerite šest specifikacija prema rasponu materijala koji stvarno obrađujete. Provjerite okvir, hidrauliku, upravljač i mehanizam oštrica s istom pažnjom koju biste posvetili kočnici za presu ili laserskom rezaču. I tretirajte sigurnost kao dio dizajna stroja, a ne kao dodatak trošku.
Ako vaša radionica reže više od nekoliko desetaka praznih dijelova dnevno i ponavlja iste obitelji dijelova, automatizacija nije luksuz. Odaberite stroj koji ima svoju toleranciju u cijeloj seriji — razlika u cijeni stroja često se otplaćuje životnim vijekom oštrice i otpadnim dijelovima unutar prve godine.
Povezani proizvod
-
 +86-13813747229
-
 [email protected]
-
 Avenija Haifang br. 22, grad Chengdong, grad Hai'an, provincija Jiangsu, Kina.
Autorska prava © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Sva prava pridržana.
